


Principales tratamientos superficiales para piezas de Zamak y Aluminio

En la fabricación de componentes industriales por fundición inyectada (die casting), la obtención de la pieza en bruto es solo el primer paso. Para muchas aplicaciones, el éxito final del producto depende de la calidad de su **tratamiento superficial** o acabado.
Un recubrimiento adecuado no solo cumple una función estética, sino que mejora propiedades técnicas clave como la resistencia a la corrosión, el aislamiento eléctrico, la dureza superficial y la resistencia al desgaste por fricción.
Tanto el Zamak como el Aluminio ofrecen excelentes propiedades para recibir una gran variedad de recubrimientos. En este artículo, repasamos los tratamientos superficiales más utilizados y cómo elegir el idóneo para tu proyecto.
Principales tratamientos superficiales para piezas de Zamak y Aluminio
Dependiendo de la aleación utilizada y del entorno final en el que trabajará la pieza, podemos aplicar diferentes familias de acabados:
1. Recubrimientos Electrolíticos (Galvanotecnia)
Los tratamientos electrolíticos depositan una fina capa metálica sobre la pieza mediante corriente eléctrica. Son el acabado estrella para las **piezas de Zamak**, ya que este material ofrece una superficie extremadamente fluida y libre de porosidad que permite acabados de calidad espejo.
- Cromado y Niquelado: Aportan alta resistencia al desgaste, protección anticorrosiva y un acabado estético brillante, satinado o mate. Muy común en herrajes, automoción y grifería.
- Latonado y Cobrizado: Utilizados principalmente con fines decorativos o como capa intermedia de adherencia para otros recubrimientos.
2. Anodizado (Exclusivo para el Aluminio)
El anodizado es un proceso electroquímico que transforma la superficie del **aluminio** en una capa protectora de óxido de aluminio extremadamente dura e integrada en la propia pieza.
Ventaja clave: Proporciona una resistencia superior a la corrosión y al rayado, y permite colorear la pieza en una amplia gama de tonos metálicos (negro, azul, rojo, dorado) sin alterar significativamente sus cotas dimensionales.
3. Pintura en Polvo (Powder Coating) y Pintura Líquida
Se aplica tanto en aluminio como en zamak. La pintura en polvo termoendurecible es altamente recomendable para piezas industriales expuestas a condiciones exigentes.
- Alta protección exterior: Gran resistencia a los rayos UV, la humedad y los productos químicos.
- Variedad de acabados: Permite elegir entre acabados lisos, rugosos, texturizados, mate o con alto brillo.
4. Granallado, Mecanizado y Pulido Mecánico
Antes de aplicar cualquier recubrimiento (o incluso como acabado final), la preparación mecánica de la superficie es esencial:
- Granallado (Shot Blasting): Homogeneiza la superficie, elimina rebabas y deja un acabado mate uniforme.
- Vibrado / Tambrado: Suaviza bordes y esquinas mediante fricción con abrasivos cerámicos o plásticos.
- Pulido brillante: Prepara la superficie del zamak previo al cromado para conseguir un brillo de alta calidad estético.
Tabla comparativa: Acabados recomendados según el material
| Tratamiento Superficial | Compatibilidad Zamak | Compatibilidad Aluminio | Propiedad Principal |
|---|---|---|---|
| Cromado / Niquelado | Excepcional (Acabado de alta gama) | Limitado (Requiere procesos complejos) | Estética superior y dureza superficial. |
| Anodizado | No aplicable | Excepcional | Resistencia a la corrosión y dureza. |
| Pintura en Polvo | Excelente | Excelente | Protección exterior y personalización de color. |
| Passivado / Conversión química | Buena | Excelente (SurTec, Chromital) | Protección anticorrosiva sin alteración dimensional. |
¿Cómo elegir el acabado adecuado para tu componente industrial?
Para seleccionar el tratamiento superficial óptimo, es fundamental analizar tres factores en la fase de diseño:
- Entorno de trabajo: ¿Estará la pieza en interiores, expuesta a la intemperie, en contacto con químicos o en entornos marinos?
- Requisitos de fricción o desgaste: ¿Tendrá contacto o roce continuo con otras piezas móviles?
- Exigencia estética: ¿Es una pieza vista de alta gama o un componente interno funcional?
Asegura la calidad final de tus piezas con Doje
En **Doje**, entendemos que el proceso de fundición inyectada no termina al expulsar la pieza del molde. Ofrecemos una gestión integral que abarca desde la inyección de **zamak y aluminio** hasta la entrega de la pieza totalmente acabada, mecanizada y con el tratamiento superficial que requiere tu pliego de condiciones.
¿Tienes dudas sobre qué acabado es el más rentable y duradero para tu componente? Contacta con nuestra oficina técnica y te asesoraremos de manera personalizada.
El anodizado del aluminio

El anodizado de aluminio (o de la oxidación anódica) es un tratamiento de superficie electrolítica puede producir una capa superficial protectora delgada microporosa pasiva y alúmina (Al2O3) unas pocas decenas de micras. La fundición de aleaciones de aluminio pueden ser todos de anodizado tratamiento.
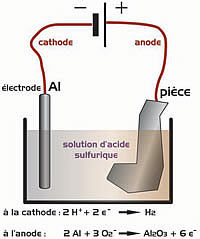

Principio de anodización SEM capa de anodizado
¿Qué es anodizado?
Las funciones de anodización son:
- Decoración (muchos colores)
- La protección mecánica contra la corrosión, el desgaste (dureza)
- El colgar antes de pintar (depósito no obstruido)
- La protección aislante eléctricamente
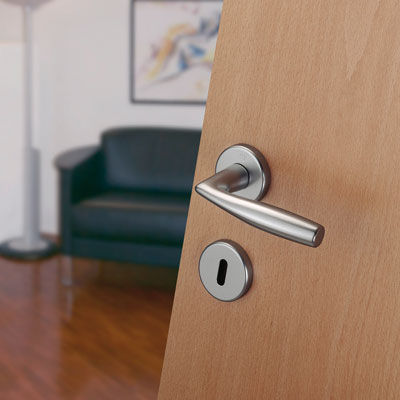

Maneje Iluminación anodizado anodizado
Tipos de anodización
Hay varios tipos de anodización:
- Anodizado "duro" en un baño de ácido sulfúrico (100 micras)
- Anodizado crómico (unas pocas micras)
- Sulfúrico anodización (10 a 20 micras)
Anodizado decoración (o decorativa) puede aportar una coloración superficial de la pieza de aluminio con pigmentos (muchos colores disponibles).
Las aleaciones anodizable
Las aleaciones que contienen silicio (Al Si familia) pueden ser anodización de protección, pero no se recomienda para anodizado decorativo. Un alto contenido de silicio tiene una tendencia a dar un tono grisáceo. Al MG10 transformó en fundición a presión, ofrece múltiples anodizado decorativo de color. Al y Al Si2MgTi Mg3Ti (fundición por gravedad morir) producen colores muy decorativas.
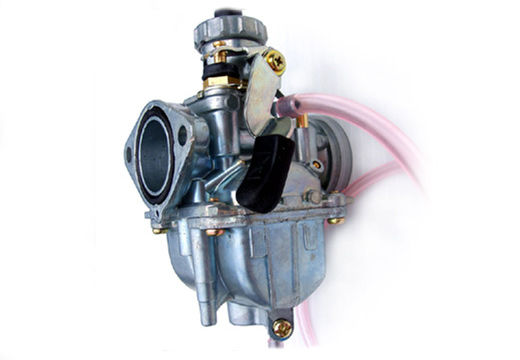
Subconjunto de la presión de aluminio anodizado
Diferentes espesores son anodización alcanzable (5 a 50 micras) y dependerá de la función de la habitación.
Anodizado operación
El proceso de anodizado consiste en una serie de cuarto de baño (seguido de un aclarado intermedio) para preparar una primera superficie, una segunda óxido para producir un tercer color para el potencial y el último para estabilizar.
Estándar
"Especificación de aluminio y aleaciones de anodizado duro" ISO 10074
Blog
-
Principales tratamientos superficiales para piezas de Zamak y Aluminio Escrito el Jueves, 24 Septiembre 2026 08:56 en Fundición inyectada

-
Optimización de Costes y Eficiencia Energética en Piezas de Fundición Inyectada - INDUSTRIAS DOJE S.L. Escrito el Martes, 08 Septiembre 2026 09:11 en Fundición inyectada

-
Optimización DFM: Cómo diseñar piezas de fundición inyectada para reducir costes de producción Escrito el Miércoles, 01 Julio 2026 07:00 en Fundición inyectada

-
Fundición inyectada: ¿Cuándo elegir Zamak y cuándo Aluminio para tus piezas industriales? Escrito el Miércoles, 17 Junio 2026 06:56 en Fundición inyectada

-
Innovación y Precisión en la Fundición Inyectada de Zamak y Aluminio: Soluciones a Medida para la Industria Escrito el Viernes, 13 Febrero 2026 10:08 en Fundición inyectada

-
Fundición a presión de Zamak: precisión, eficiencia y calidad para la industria moderna Escrito el Miércoles, 05 Noviembre 2025 11:07 en Zamak

-
¿En qué consiste la fundición a presión de Zamak? Escrito el Miércoles, 05 Noviembre 2025 10:53 en Zamak

-
La Importancia de los Acabados Superficiales en Piezas de Zamak y Aluminio Escrito el Jueves, 22 Febrero 2024 09:38 en Blog

-
Zamak Inyectado: Innovación y Versatilidad en la Fabricación de Componentes Metálicos Escrito el Lunes, 19 Febrero 2024 07:21 en Zamak

-
MEJORA DE LA EFICIENCIA ENERGETICA Escrito el Lunes, 31 Enero 2022 08:36 en Actualidad

-
PROCEDIMIENTO DE LA COLADA EN LA FUNDICIÓN A PRESIÓN Escrito el Jueves, 04 Marzo 2021 14:50 en Fundición inyectada

-
Influencia del tamaño de grano en las propiedades mecánicas de los metales - video Escrito el Jueves, 01 Octubre 2020 08:02 en Fundición inyectada

-
Variaciones en las dimensiones de las piezas fundidas a presión de aleaciones de Zamak (en mm por mm) Escrito el Martes, 23 Junio 2020 11:23 en Zamak

-
Propiedades químicas del zinc Escrito el Jueves, 07 Mayo 2020 12:28 en Zamak

-
Propiedades físicas del zinc Escrito el Jueves, 20 Febrero 2020 14:58 en Zamak

-
Zinc y sus aleaciones Escrito el Jueves, 16 Enero 2020 12:40 en Zamak

-
LA MATRIZ O MOLDE Escrito el Lunes, 25 Noviembre 2019 14:06 en Fundición inyectada

-
Clasificación de las aleaciones en la fundición a presión Escrito el Martes, 17 Septiembre 2019 11:55 en Fundición inyectada

-
Zinc o Zamak vs Plástico Escrito el Miércoles, 19 Junio 2019 08:15 en Zamak

-
Subcontratación 2019 Bilbao Escrito el Jueves, 16 Mayo 2019 09:32 en Actualidad

-
LLAVEROS DOBLE MONEDA Escrito el Miércoles, 13 Marzo 2019 09:27 en Fundición inyectada

-
LLAVEROS CLEVY 4 FUNCIONES Escrito el Viernes, 01 Marzo 2019 10:04 en Fundición inyectada

-
Pieza de fundición correctamente diseñada Escrito el Viernes, 25 Enero 2019 09:35 en Fundición inyectada

-
Diseño de piezas fundidas a presión Escrito el Viernes, 16 Noviembre 2018 08:19 en Fundición inyectada

-
Magnesio: diagrama de equilibrio y fluencia Escrito el Lunes, 17 Septiembre 2018 06:49 en Fundición inyectada

-
El precio del aluminio subiendo Escrito el Martes, 24 Abril 2018 11:41 en Aluminio

-
Refractarios de fundiciones de aluminio Escrito el Martes, 28 Noviembre 2017 09:40 en Aluminio

-
Trabajos de publicidad fundición Escrito el Martes, 24 Octubre 2017 08:33 en Fundición inyectada

-
Influencia del tamaño de grano en las propiedades mecánicas de los metales - video Escrito el Miércoles, 06 Septiembre 2017 07:56 en Aluminio

-
Visitenos en Subcontratación 2017 Bilbao Escrito el Martes, 06 Junio 2017 08:42 en Actualidad

