


Industrias DOJE
Acabados superficiales zamak

Una variedad de acabados superficiales de alta calidad es otra ventaja importante.
Galvanoplastia
La fundición inyectada de Zamak ofrecen excelentes características de galvanoplastia. Galvanoplastia es generalmente un revestimiento de múltiples capas que consta de una o dos capas de cobre, una o dos capas de níquel y una capa final de cromo, latón, oro, o cualquier otro metal platable. El cromado es el acabado decorativo más popular cuando se requiere evitar la corrosión y de una alta resistencia a la abrasión.
El cromado se adhiere mejor a las aleaciones de zamak y ZA-8, seguido de ZA-12. Cromado de ZA-27 es posible, pero más dificil debido a la necesidad de tratar la ZA-27 como una fundición de aluminio. Se prefieren cuando se están considerando procesos que proporcionan una piel exterior lisa, densa como la fundición a presión y el moldeado permanente.
Cromados
El Cromado es un tratamiento químico de bajo costo que ofrece una protección adicional contra la corrosión contra "oxido blanco". Esta forma de corrosión de zinc es causada por la exposición prolongada a condiciones de humedad. Acabados de cromado se producen por métodos simples de inmersión que depositan un recubrimiento de cromado delgada. Revestimientos de cromado se aplican a menudo a instrumento, militar y componentes de automoción, donde se requiere resistencia de bajo costo a la humedad. Estos revestimientos normalmente tienen un tono bronce o brillo metálico dependiendo del proceso utilizado.
Fosfatos
Revestimientos de fosfato se utilizan principalmente para proporcionar una buena base para la pintura o recubrimiento en polvo.
El anodizado
Un tratamiento especial de anodizado zinc está disponible para fundición de zinc. Este recubrimiento es completamente diferente a la de las aleaciones de aluminio. Anodización El zinc es un recubrimiento funcional que proporciona la máxima resistencia a la corrosión en ambientes atmosféricos y marinos.
Desde el proceso de capas uniformemente huecos profundos y zonas roscadas, anodizado fundición de aleación de zinc puede servir como una alternativa económica al sustituir latón tradicional, bonzo y componentes de acero inoxidable.
Pulido y Cepillado
Alto brillo pulido convencional o técnicas de acabado de cepillo pueden producir una apariencia similar a la de cromado o acero inoxidable. Cuando lacado, estos acabados son adecuados para aplicaciones interiores decorativas.
Pintura
Todas las aleaciones de zinc constituyen una base excelente para las pinturas. Para ayudar a la adhesión de pintura, tratamientos previos de fosfato o cromado son a menudo empleados. Aleaciones de zinc también se pueden pintar electroestáticamente.
Revestimientos en polvo
La pintura en polvo implica la pulverización electrostática de las piezas de fundición de zinc con un polvo de epoxi o poliéster. Las piezas son entonces inmediatamente curados en un horno para un acabado duradero y duro. El resultado es un revestimiento de plástico resistente a la corrosión, incluso, de bajo costo. Los recubrimientos en polvo son disponible en una amplia gama de colores.
Source : Interzinc
Las ventajas del zinc aleaciones de fundición

Hoy las aleaciones fundidas de zinc son fuertes, duraderos y material de ingeniería rentable. Sus propiedades mecánicas compiten ya menudo y superan a los de la fundición de aluminio, magnesio, bronce, plásticos y la mayoría de las fundiciones. Estas características, junto con sus capacidades de acabado de calidad superior, y la elección de los procesos de fundición de aleación de zinc, hacen que sea la elección de material incuestionable para la década de 1990, debido a que ahorra tiempo y dinero:
Las operaciones de montaje se reducen.
Montajes enteros pueden ser lanzados como una sola unidad, eliminando la necesidad de operaciones caras de montaje manual.
Menos material necesario
La superior fluidez, resistencia y rigidez del zinc permite el diseño de las secciones de pared delgada para la reducción de peso y costos de materiales.
Las operaciones de mecanizado se reducen
Debido a la capacidad de fundición en forma de red superiores de aleaciones de zinc, el mecanizado se puede eliminar o ser drásticamente reducida.
Una producción más rápida y la vida útil de las herramientas
Las tasas de producción de la fundición de zinc son mucho más rápidos que los de aluminio o magnesio. Junto con una vida de la herramienta a menudo superior a 1 millón de piezas, herramientas y cargas de uso de la máquina se reducen drásticamente.
Eliminar cojinetes y bujes
El excelente rodamiento y desgaste del zinc permiten una mayor flexibilidad en el diseño y reducir los costes de fabricación secundarias mediante la eliminación de pequeños casquillos y desgaste inserciones.
Elección de baja, media y alta producción
Una variedad de procesos de fundición están disponibles para fabricar económicamente cualquier tamaño y la cantidad requerida.
Source : Interzinc
Simulación numérica de llenado de fundición a presión

Fundición a presión, un sistema de dieta eficaz y bien diseñado proporciona un llenado adecuado de la sala, sanitario, conforme a las especificaciones del cliente y no se degrada algunos elementos de molde (collage, erosión) mientras que proporciona un tiempo de ciclo y el tiempo de inactividad mínimo (TRS). Existen varias herramientas para hacer posible el diseño más optimizado y requieren un mínimo de desarrollo y los cambios durante la prueba inicial de producción de moldes.
Papel del sistema de energía
Un sistema de energía debe:
- Para evacuar el aire de la cavidad de medida de lo posible
- Fácil de llenar todas las áreas de las habitaciones
- Capaz de transmitir la multiplicación de presión (P3) áreas masivas o sensible
- Bienes de equipamiento (por conglomerados de múltiples cavidades) de la misma manera
Reglas de diseño
- Longitud del ataque más largo posible (por permitir un tiempo de llenado corto y evitar el ataque de exceso de velocidad)
- Tener ataques masivos cerca de áreas
- Limite el número de ataques (no contiguo) cada uno para evitar el flujo incontrolado de metales
- Espesor suficiente para transmitir ataque P3 al tiempo que garantiza un corte fácil
- Evite atacar por delante de la pequeña no refrigerado pin (collage) cerca ataques de fundición especial
- Adaptar las secciones de ataques en diferentes áreas para llenar
- Ataques Asegurar rociados fluyen para dispersar a los mejores porosidades
Instrumentos
- La experiencia de retroalimentación (REX) y conocimientos en diseños anteriores
- Una herramienta de negocio (Salsa 3D, desarrollado por IWTC y vendido por vendida por ESI)
- Simulación numérica de llenado (en la empresa o subcontratado). IWTC realiza muchas optimizaciones iniciales o mediante simulación numérica de los diseños de moldes para los fundadores y directores.
Source : CTIF
Source : My little blog fonderie
Cuerpo de aluminio para la nueva camioneta Ford

Ford se robó el show en el último Salón de Detroit con la nueva generación de su pick-up F-150 tiene un cuerpo de aleación de aluminio. Dijo que el nuevo modelo tendría un peso de entre 250 y 320 libras menos que el actual, en gran parte gracias al uso de aluminio, y planea comercializar a precios cercanos a los de la actual (que oscilan entre 24 500 a 55 000 dólares). La nueva F-150 es parte de la estrategia para reducir el consumo de combustible del fabricante. Ford no ha dado ninguna indicación sobre el consumo de combustible de los vehículos, pero según informes de la prensa, que buscaría un consumo de combustible en carretera de 7,8 litros a los 100 kilómetros.
Los mayores costos de materiales
La decisión de reemplazar el cuerpo de acero del vehículo de mayor venta en los Estados Unidos y más rentable de Ford por un cuerpo de aluminio podrían revolucionar el mercado de los utilitarios EE.UU., sino que también reducen las ganancias del fabricante. Esto implica un mayor costo de los materiales, importantes inversiones en herramientas de producción y la ingeniería, así como el riesgo de fijar la producción complicada y conflictiva y la posible resistencia de los clientes. También el problema del costo de la reparación de paneles de la carrocería ya su vez el importe de las primas de seguros.
Paneles dañados reparación fácil
Ford señaló a este respecto que el modelo fue diseñado para ser reparado fácilmente. También se ha comprometido a ayudar financieramente a los concesionarios y talleres de reparación de paneles de la carrocería dañados pueden ser reemplazados o reparados a un costo competitivo. Eric Noble, presidente de la firma consultora The Carlab, estima que el uso del aluminio podría incrementar el costo de los nuevos F-150 por lo menos 1.000 dólares, a sabiendas de que el aluminio es tres veces más caro que de acero.
Fuente: www.ccfa.fr
Fuente: My little blog fonderie
Nuevos brazos cerrados para luminaria en zamak

IRILUR S.L. - Lámparas y accesorios para lámparas, ha vuelto a confiar en nosotros para crear y fundir sus nuevos brazos cerrados para luminaria en zamak. Después de meses de trabajo ya podemos decir que su nuevo diseño está preparado para ser añadido a su catálogo de productos.
A diferencia de la mayoría de empresas de lámparas o accesorios para lámparas, IRILUR S.L. lleva desde los años 80 utilizando la aleación de cinc "zamak", aplicada con éxito para fabricar sus productos de iluminación, consiguiendo obtener formas y geometrías no posibles con otros materiales a excepción de los plásticos, y por otra conseguir notables mejoras de acabado superficial debido a su estabilidad dimensional y a la tersura obtenible en las superficies, suprimiendo procesos de limado y pulido que fatalmente introducen, en las piezas fundidas de latón y bronce y en menor proporción en las prensadas, variaciones poco controlables de las formas originalmente proyectadas (especialmente en aristas y curvas de pequeño radio). Esta protección se obtiene bien con recubrimientos orgánicos (pinturas, barnices, lacas y esmaltes) o bien mediante recubrimientos electrolíticos que, en los latones son generalmente de níquel y cromo y en el caso del zamak suelen ser de cobre-níquel-cromo.
Tampoco debe olvidarse la posibilidad que tiene el zamak, al igual que los restantes metales y algunos plásticos, de incorporar los recubrimientos tribológicos de PVD (Physical Vapour Deposition), de CVD (Chemical Vapour Deposition) o de PECVD (Plasma Enhaced Chemical Vapour Deposition) o los mas recientes a base de aleaciones de níquel y tungsteno, que en determinados casos están substituyendo o substituirán a los recubrimientos electrolíticos a base de níquel y cromo que, entre otras particularidades no afectan al medio ambiente ni a la salud.
Las propiedades mecánicas de una pieza de fundición

Una pieza de fundición, ya sea en fundición de aluminio o de acero, tiene propiedades mecánicas estáticas (Rm, Rp0.2, elongación) y dinámicos (límite de resistencia a la fatiga) como resultado de una serie parámetros (diseño parte, elementos de aleación, ..., finura de la microestructura).
Los factores importantes
Los principales factores que influyen en las propiedades mecánicas (tanto estático como dinámico) de una parte son:
- El contenido de elementos de aleación que entran en la composición química de la pieza (Al-Si7Cu3Mg para un aluminio o 2,7% de C, 0,6 de Si, 4,2% de Ni y 1,6% para Cr reparto de Ni-Hard)
- La ausencia de defectos internos y externos en las partes de las piezas estresados mecánicamente. Especifica lo general un nivel aceptable de incumplimiento (Clase 1 para la contracción en el área designada por ejemplo) en la sala de CdC. El impacto de los defectos en las propiedades mecánicas se puede entender finamente
- La distribución de la habitación (por ejemplo, la ausencia de zonas de concentración de esfuerzos o áreas sólidas aisladas)
- El tipo de microestructura obtenida. Por ejemplo, la forma del grafito (escama, esferoidal, vermicular) o la matriz (perlítica, ferrítico, austenítico, bainítica) para la fuente o la forma de silicio (laminares o aciculares) o compuestos intermetálicos (Al-Fe-Si ) para las aleaciones de aluminio
- La finura de la microestructura (debido a la velocidad de solidificación). Para algunas aplicaciones, y especifica el DAS (dendríticas brazo distanciador) en micras para las aleaciones de aluminio
- Elementos micro-aleación en cantidades muy pequeñas (unos pocos ppm a pocos% frente a los elementos de aleación tradicionales)
- Un tratamiento térmico posterior que modifica la microestructura (transformación de austenita a martensita en aceros por ejemplo). Para las aleaciones de Al-Si, por ejemplo, es la adición de magnesio durante el tratamiento térmico permite aumentar las características mecánicas
- Las operaciones de mecanizado que pueden resultar en poros de la superficie o causar tensiones residuales
- El tratamiento posterior (granallado local o prensado isostático en caliente, por ejemplo)
Fuente: My little blog fonderie
- fundicion inyectada
- fundición inyectada aluminio
- fundición a presión
- fundición presión aluminio
- fundición inyectada zamak y aluminio
- fundición
- fundición inyectada zamak
- fundición presión zamak
- fundición de aleación de aluminio
- aleaciones
- aleaciones zinc
- pieza fundición
- propiedades mecánicas
- propiedades mecanicas aluminio
Tomografía - Defectos internos con imágenes

La tomografía es una nueva tecnología de END (ensayos no destructivos) para obtener una reconstrucción en 3D de defectos internos. Fallos de este modo se pueden visualizar y cuantificar con precisión (posición espacial, área, factor de forma, ...).
¿Cuál es el principio de la tomografía?
Tomografía es utilizar una fuente de radio (hogar microondas) en una pieza de trabajo o una rotación de la muestra. La imagen 3D es entonces reconstruido por cálculo.

En comparación con otros análisis de defectos internos, la tomografía significa tiene ventajas:
- La verdadera imagen 3D para visualizar y diagnosticar los defectos finamente internos,
- Cuantificación (geometría y defectos Parte)
Pero también impone restricciones:
- Coste de la herramienta
- El tiempo de análisis.
Esto permite analizar la CT?
Tomografía puede hacer dos cosas:
- Desde la sala de control dimensional 3D
- Desde la sala de control de estado interno
Un fundidor puede equiparlo?
Sí, algunos han comenzado a hacerlo para la inspección dimensional y sala de salud. Los clientes o los centros de I + D también están equipados con un tomógrafo.
La cuantificación de defectos internos
Micro-tomografía, utilizado por IWTC en un proyecto de I + D tiene que adquirir imágenes con una resolución de entre 3 micras y 20 micras (1 voxel = 20 mm). Se analizaron diferentes materiales (Al Si9Cu3 Al Si12, Al Si17Cu3, zamak, magnesio, hierro dúctil, espuma de aluminio). La gran mayoría se refería a la fundición a presión (Al, Zn) sobre el proyecto de I + D.
Tomografía da acceso a la siguiente información:
- Tasa de porosidad (en un área de cada uno)
- El diámetro de poro (promedio, mínimo, máximo)
- Factor de forma de los poros
- Distancia de los poros de la pieza de piel. Este parámetro es de importancia crucial para la fatiga (en flexión alterna, pero también, en menor medida, en la tensión / compresión) en el sentido de que los defectos muy cerca de la superficie iniciar grietas de fatiga.
Sin embargo, todos estos datos requieren un recuento manual de funcionamiento:
- Aislar el área de interés
- Realizar una operación de umbralización (transformación de una imagen inicial de niveles de gris en una imagen binaria en blanco y negro). La operación de umbralización (análisis de imágenes) es claramente la más delicada.
- Las operaciones de erosión y de dilatación que eliminan ruido (resultante de umbral) y defectos demasiado pequeñas para tener un número de poros fácilmente analizables.
- Análisis del fichero adecuado para la representación realista y traslado a una hoja de cálculo Excel.
El procesamiento de imágenes
Defectos de procesamiento de imágenesAnálisis y cuantificación de poros
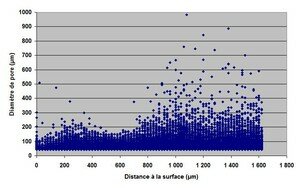
Distancia a la superficie (diámetro de poro y el eje de ordenadas) para una pieza de aluminio de 3,5 mm de espesor

Los poros con respecto a la superficie de la pieza parte (izquierda y derecha).
Área de parte de la piel es relativamente saludable.
Imágenes de defectos de tomografía 3D
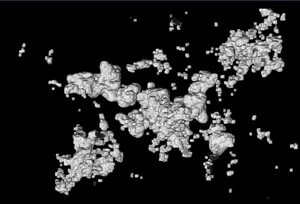
Micro-contracción (vista 3D) - Contracción
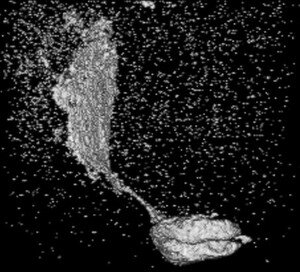
Recuperación (vista 3D) - cierre en frío
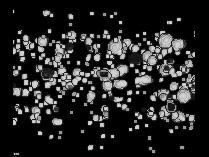
Poros Blowhole - espiráculo (vista 3D)
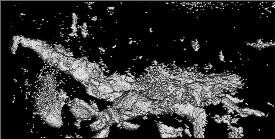
Contracción (vista 3D) sin filtrado - Contracción (sin erosionar y dilatar las operaciones)

Contracción (Al Si9Cu3)
Vídeos
Un medio de CND futuro
La tomografía es un medio de control que comienza a salir de la I + D y se llevó al desarrollo industrial en el futuro como para acceder a la información adicional relativa a la fluoroscopia.
Fuente: My little blog fonderie
Feliz Navidad y Prospero Año Nuevo

Desde INDUSTRIAS DOJE S.L. queremos desearos unas muy felices fiestas y un año 2014 repleto de salud, trabajo y éxito.
Video de llenado de maquina de fundición a presión

Excelente video donde se puede ver paso a paso el llenado de una pieza de aluminio y plástico a la vez, utilizando una nueva maquina de fundición a presión o fundición inyectada.
El instituro de fundición de la Universidad RWTH de Aachen (presenta el nuevo híbrido de múltiples componentes alta presión proceso de fundición. Con este proceso, la posibilidad de fabricar una pieza de material compuesto de dos materiales (aluminio y plástico) con una herramienta y una máquina.
Las aleaciones de fundición de silicio

El silicio es el elemento de control de casi todas las aleaciones de fundición de aleación de aluminio tanto en la fundición en arena por gravedad y la cáscara (Al Si7Mg0.3 Al Si12, Al Si7Cu3, ...) en fundición a presión o inyectada (Al Si9Cu3Fe Al Si17Cu3). Silicio también se utiliza en aleaciones ferrosas donde se añade en forma de ferrosilicio. Hay esencialmente tres cualidades de la silicona industrial se distinguen por su nivel de impurezas. El silicio metalúrgico tiene un bajo nivel de pureza mientras que las aplicaciones electrónicas y solares fotovoltaicas requieren un nivel de pureza mucho mayor. Varias formas de silicio
Blog
-
Principales tratamientos superficiales para piezas de Zamak y Aluminio Escrito el Jueves, 24 Septiembre 2026 08:56 en Fundición inyectada

-
Optimización de Costes y Eficiencia Energética en Piezas de Fundición Inyectada - INDUSTRIAS DOJE S.L. Escrito el Martes, 08 Septiembre 2026 09:11 en Fundición inyectada

-
Optimización DFM: Cómo diseñar piezas de fundición inyectada para reducir costes de producción Escrito el Miércoles, 01 Julio 2026 07:00 en Fundición inyectada

-
Fundición inyectada: ¿Cuándo elegir Zamak y cuándo Aluminio para tus piezas industriales? Escrito el Miércoles, 17 Junio 2026 06:56 en Fundición inyectada

-
Innovación y Precisión en la Fundición Inyectada de Zamak y Aluminio: Soluciones a Medida para la Industria Escrito el Viernes, 13 Febrero 2026 10:08 en Fundición inyectada

-
Fundición a presión de Zamak: precisión, eficiencia y calidad para la industria moderna Escrito el Miércoles, 05 Noviembre 2025 11:07 en Zamak

-
¿En qué consiste la fundición a presión de Zamak? Escrito el Miércoles, 05 Noviembre 2025 10:53 en Zamak

-
La Importancia de los Acabados Superficiales en Piezas de Zamak y Aluminio Escrito el Jueves, 22 Febrero 2024 09:38 en Blog

-
Zamak Inyectado: Innovación y Versatilidad en la Fabricación de Componentes Metálicos Escrito el Lunes, 19 Febrero 2024 07:21 en Zamak

-
MEJORA DE LA EFICIENCIA ENERGETICA Escrito el Lunes, 31 Enero 2022 08:36 en Actualidad

-
PROCEDIMIENTO DE LA COLADA EN LA FUNDICIÓN A PRESIÓN Escrito el Jueves, 04 Marzo 2021 14:50 en Fundición inyectada

-
Influencia del tamaño de grano en las propiedades mecánicas de los metales - video Escrito el Jueves, 01 Octubre 2020 08:02 en Fundición inyectada

-
Variaciones en las dimensiones de las piezas fundidas a presión de aleaciones de Zamak (en mm por mm) Escrito el Martes, 23 Junio 2020 11:23 en Zamak

-
Propiedades químicas del zinc Escrito el Jueves, 07 Mayo 2020 12:28 en Zamak

-
Propiedades físicas del zinc Escrito el Jueves, 20 Febrero 2020 14:58 en Zamak

-
Zinc y sus aleaciones Escrito el Jueves, 16 Enero 2020 12:40 en Zamak

-
LA MATRIZ O MOLDE Escrito el Lunes, 25 Noviembre 2019 14:06 en Fundición inyectada

-
Clasificación de las aleaciones en la fundición a presión Escrito el Martes, 17 Septiembre 2019 11:55 en Fundición inyectada

-
Zinc o Zamak vs Plástico Escrito el Miércoles, 19 Junio 2019 08:15 en Zamak

-
Subcontratación 2019 Bilbao Escrito el Jueves, 16 Mayo 2019 09:32 en Actualidad

-
LLAVEROS DOBLE MONEDA Escrito el Miércoles, 13 Marzo 2019 09:27 en Fundición inyectada

-
LLAVEROS CLEVY 4 FUNCIONES Escrito el Viernes, 01 Marzo 2019 10:04 en Fundición inyectada

-
Pieza de fundición correctamente diseñada Escrito el Viernes, 25 Enero 2019 09:35 en Fundición inyectada

-
Diseño de piezas fundidas a presión Escrito el Viernes, 16 Noviembre 2018 08:19 en Fundición inyectada

-
Magnesio: diagrama de equilibrio y fluencia Escrito el Lunes, 17 Septiembre 2018 06:49 en Fundición inyectada

-
El precio del aluminio subiendo Escrito el Martes, 24 Abril 2018 11:41 en Aluminio

-
Refractarios de fundiciones de aluminio Escrito el Martes, 28 Noviembre 2017 09:40 en Aluminio

-
Trabajos de publicidad fundición Escrito el Martes, 24 Octubre 2017 08:33 en Fundición inyectada

-
Influencia del tamaño de grano en las propiedades mecánicas de los metales - video Escrito el Miércoles, 06 Septiembre 2017 07:56 en Aluminio

-
Visitenos en Subcontratación 2017 Bilbao Escrito el Martes, 06 Junio 2017 08:42 en Actualidad

